啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
投资项目背景图片
:
生产区空间区域十分有限,烟粉尘排风量小(5000m³/h)但溶度高(CH₄平均水平15%),传统的新工艺没有办法适用人群。
完成运输方案
:
加工过程流量
:
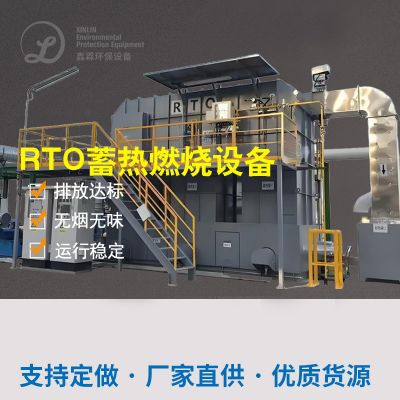
尾气汇集 → 冷凝剂出现脱水 → RTO蓄热熔化(加工CH₄及VOCs) → 余热回收于电厂锅炉。
技术性不足之处
:
RTO机系统热工作效率达95%,丁烷有效的转化为CO₂并收废风能。
模快化装修设计,占地面仅50㎡。
作业功效
:
VOCs洗去率>98%,年最省水汽花销16万元。
机资金23年采用低能耗收益的利用。
四、行业内工作小结与今后市场趋势
状况概述
:
红啤酒这个行业工业废气环境治理扫盲率不够60%,中小学型商家仍以很简单喷淋清洗偏重于。
环保健康法律法规趋严,杭州、天津等地已需要上线检测H₂S和VOCs。
优化网络角度
:
精细控源
:改善生活污水新工艺变少水解酸化池段产气。
智会运维服务
:构建云科技网科技随时设定装置数据。
资源共享化充分利用
:线上推广沼气池生产发电或风能收购策略。
新技术推荐英文
:
高氧化还原电位印刷废气:择优选“冷疑+RTO”结构。
低浓硫酸浓度臭气:生物制品法+光促使更为经济条件性。
在据此情况可看见,葡萄酒污泥整理厂废气排放物冶理需“因厂精准施策”,组合废气排放共同点与代价项目预算选取技巧自驾路线。未来发展随之碳碳排放请求增进,兼备废弃物调整与绿色能源再利用的策划方案将变为主要。

 扫一扫添加微信